钢包下渣检测,首先要明确检测的是什么
钢包下渣检测并不是简单地判断钢水流中有没有出现另一种颜色。它发生在一个非常具体的工艺节点:钢包接近放空、钢水液面下降、出口流态发生变化,钢渣进入钢水流的风险随之增加。
检测的目的也不是把所有钢包渣都排除在工艺之外。钢包渣在二次冶金中本身具有作用。钢厂真正需要控制的,通常是一次炼钢渣或过量渣层在钢水转移过程中被带入后续工序,尤其是钢包向中间包转移时的下渣。
这一点决定了:钢包下渣检测没有适用于所有钢厂的“最佳方法”。 光学、红外、电磁和振动方法观察的是不同的物理现象;人工观察依赖现场视野和操作经验;最终方案还要受到钢包、长水口、滑板机构、机械安装空间、控制系统和维护条件的影响。
因此,钢厂在选型前不应只问“哪种技术最先进”,而应先明确:下渣发生在哪个位置,需要多快作出反应,检测结果是用于报警、辅助操作,还是直接参与滑板关闭控制。
为什么要控制钢包下渣
在初炼过程中,部分炉渣可能随钢水一同进入钢包。后续钢包精炼和连铸时,这部分渣会对工艺产生影响,具体程度取决于渣的成分、带入量、钢种以及现场操作方式。
相关技术研究表明,过量下渣可能导致脱氧剂消耗增加、磷回溶、氧化物夹杂增加以及钢包耐材侵蚀加剧。这些影响与带入渣的氧化性和成分有关,并不只是“看到了渣”这么简单。1
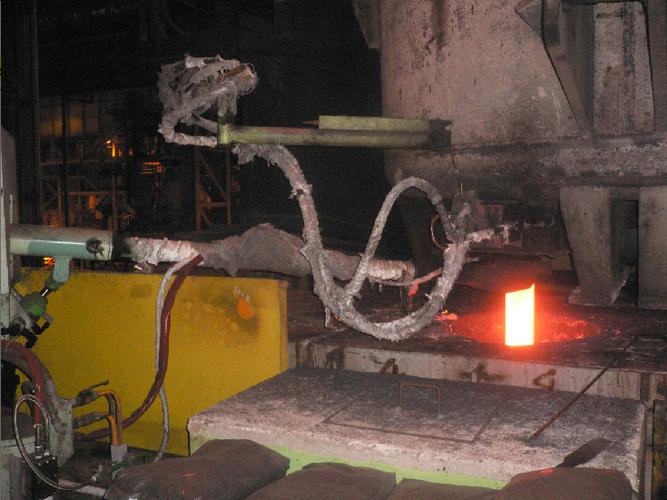
在连铸过程中,钢包接近结束浇注时,钢水液面下降,出口附近可能出现涡流或不稳定流动。此时,渣层可能进入出口流,单靠远距离观察不一定能够及时、稳定地识别。一个有用的检测系统,应当在需要采取措施之前提供足够及时、可解释的信号。
钢厂的目标可能是减少进入中间包的渣量,改善钢液洁净度,减少水口相关的不稳定,提升不同炉次之间的一致性,或者建立可追溯的浇注结束记录。这些目标有关联,但不能简单地用同一个指标代替。
先把“下渣事件”定义清楚
工程上所说的“下渣检测”,可能指不同的事件:
- 出钢或浇注过程中渣进入钢水流;
- 钢水流逐渐变成钢渣混合流;
- 钢包出口附近开始出现下渣涡流;
- 滑板打开后钢水开始流动,或者没有正常起流;
- 钢包向中间包转移时发生渣带入;
- 长水口、浸入式水口或相关机构出现异常状态。
用于观察裸露钢水流的系统,不一定适用于被长水口遮挡的钢包浇注过程。能够识别“钢水流向混合流转变”的系统,也不等于能够直接测量渣层厚度或下渣质量。
因此,项目方案必须先说明:检测的具体事件是什么,发生在什么位置,检测后希望触发什么动作。在线系统大多数情况下识别的是流动状态或物理信号的变化。如果要进一步估算下渣量,还需要建立现场标定关系和参照测量方法。
方法一:人工观察
最传统的方式,是由操作员观察钢水流、钢包出口或长水口周围的状态,在判断出现下渣后关闭滑板或采取其他操作。
人工观察的优点很直接:不需要增加传感器,熟练操作员可以结合现场经验作出判断。在自动系统调试期间,人工判断也可以作为一种参照;当检测系统暂时不可用时,人工方式还可以作为备用操作。
但它的局限性同样明显。高温、强光、烟尘、蒸汽、飞溅、观察角度和设备结构都会影响视野。不同操作员的判断标准也可能不同,疲劳和工作负荷同样会影响决策。人工方式很难标准化,也很难形成连续的历史数据。
如果钢厂将人工观察作为系统调试期间的参照,应记录判断人员、观察条件、判断时间以及其他可以佐证的过程信息。人工观察可以作为操作手段,但不应在没有定义和记录的情况下被当作稳定的测量标准。
方法二:光学和红外检测
光学系统通过观察钢水流或出口区域的可见光、热辐射或图像特征,识别钢水和炉渣之间的变化。根据安装位置的不同,相机可以观察钢包与中间包之间的裸露流,也可以观察出钢过程中的流股或出口区域。
较长波段的红外成像能够减少对可见颜色的单一依赖。相关技术资料将红外成像作为识别出钢流中炉渣的一种非接触方法。1 工业光学系统通常还包括相机或红外探测器、防护外壳、图像处理、报警和控制输出等部分。2
光学和红外方法适合有稳定视线的场景。它们的优点是现场人员比较容易理解检测对象,系统还可以保留图像或过程记录。
但现场需要解决的问题也不少:烟尘、蒸汽、强光、氧化皮、镜头污染、相机振动和环境光变化,都会影响图像质量。相机视野必须稳定,镜头防护和清洁也要纳入维护制度。测试不能只使用干净、理想的样品,而应覆盖钢种、流量、烟尘和现场光照的实际变化。
方法三:电磁检测
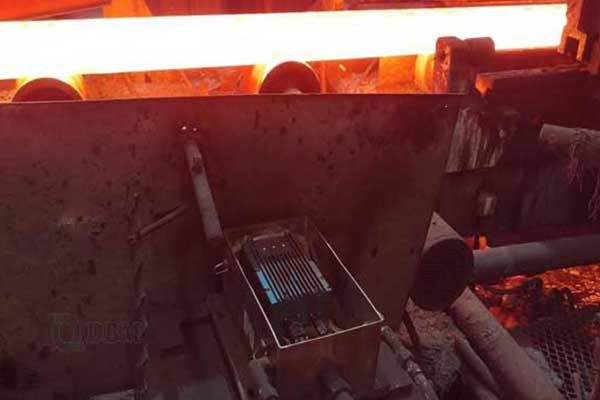
电磁检测是通过分析钢水或钢渣经过传感器附近时引起的电磁响应变化,判断流动状态是否发生转变。常见的布置方式,是将传感器组件安装在内水口或滑板出口附近,利用交变磁场在导电熔融材料中产生响应,再分析钢渣进入流动区域后信号的变化。3
电磁方法不依赖清晰的光学视线,这是它在某些连铸场景中的优势。系统还可以与滑板控制相连接,在满足安全和控制条件的情况下,为报警或关闭滑板提供输入。
不过,它对水口和滑板机构的布置、传感器安装位置、材料状态、机械接口和控制系统都有要求。项目评估不能只看所谓灵敏度,还要看安装改造量、热区防护、维护空间、标定方式、故障提示以及误报或漏报后的后果。
电磁检测还需要结合实际起流、流量变化和设备状态进行验证。传感器能够输出信号,并不意味着所有信号都可以直接解释为下渣。
方法四:振动和振动声学检测
振动式下渣检测,观察的是钢水通过钢包出口、长水口或相关操作机构时产生的机械响应。当流动状态从以钢水为主逐渐转变为含渣混合流时,流体密度、黏度、流态以及与出口和长水口的相互作用会发生变化,机械振动特征也可能随之改变。
传感器可以安装在长水口操作臂、长水口机构或其他与浇注结构机械耦合的位置,从相对远离高温钢水的位置采集信号。系统可以在时域、频域或特征参数层面对信号进行分析。已有研究使用加速度、位移以及其他工艺信号来区分不同的流动状态。4 5
振动检测适合光学观察条件较差,或者现场希望通过长水口、操作臂等机械耦合结构感知流动变化的场景。它的关键难点在于:现场振动并不只来自下渣。机械接触、操作臂动作、滑板动作、水口状态、钢包位置、流量变化和设备冲击,都可能影响信号。
因此,振动系统不能简单地用一个“振幅超过阈值”来解决所有问题。在条件允许时,可以结合多方向传感、振动特征、开浇信号、滑板动作、钢包重量和时间信息进行判断,并保证这些信号正确同步。5
方法五:工艺信号与组合判断
一些钢厂会将物理传感器与工艺信号结合使用,例如滑板位置、开浇指令、钢包重量、浇注状态、长水口位置、钢水起流信号和炉次时间。
这些信号不能代替主要检测器,但可以帮助系统理解当前处于哪个工艺阶段。比如,系统可以区分开浇初期与结束浇注阶段,区分正常机构动作与流动引起的振动,也可以识别滑板已经发出打开指令但钢水没有正常起流的情况。
但需要注意,相关性不等于检测结果。钢包重量变化或滑板位置变化只能说明工艺状态正在改变,不能单独证明已经发生下渣。工艺信号的价值,在于和物理检测结果、设备状态及操作顺序结合起来。
钢厂如何比较不同方法
与其问哪一种技术“最先进”,不如从以下几个问题开始。
下渣事件在哪里能够被观察或传递?
如果有稳定的视线,光学或红外方法可能更合适。如果钢流被遮挡,或者现场烟尘和蒸汽严重影响观察,电磁或振动方法可能更有实际意义。
检测之后需要采取什么动作?
给操作员一个提示、建议开始关闭滑板,和直接触发自动关闭滑板,对响应时间、联锁、可靠性和风险评估的要求完全不同。
允许进行多大程度的现场改造?
有的钢厂更倾向于非接触式相机安装,有的钢厂已有适合的滑板传感器接口,也有的现场更容易在长水口操作机构上安装振动传感器。机械空间、热区防护和维护通道,可能在比较准确度之前就决定了哪种方案可行。
信号能否被验证和维护?
系统应能够回看报警发生时的工艺状态和检测信号,并区分传感器故障、信号质量差和真正的下渣事件。不能在维护期间验证的检测方法,很难长期获得操作人员的信任。
钢厂要检测事件,还是要计算下渣量?
多数在线系统首先识别的是流动状态变化或下渣开始事件。如果钢厂需要得到下渣质量或渣层厚度,还应另外定义标定方式和参照测量方法。
下渣检测系统如何进行现场调试
下渣检测的调试不应只是把传感器安装好,然后调整一个报警阈值。它更接近一次面向实际工艺的应用研究。
第一步,要定义参照事件。钢厂需要统一“检测到下渣”的记录方式和判断依据。可以结合操作员观察、现场视频、过程记录、下游取样或受控测试进行判断。但任何参照方法都存在不确定性,这一点应在调试记录中说明。
第二步,要覆盖真实工况采集数据。不同钢包、长水口、流量、钢种、温度、操作员和设备状态,都可能影响检测信号。振动系统应记录正常机构动作和非下渣冲击;光学系统应覆盖光照、烟尘和镜头污染变化;电磁系统应在实际水口和滑板组合下验证信号。
第三步,要围绕现场决策调整逻辑。如果钢厂优先考虑减少渣进入中间包,可能会采用更早的报警策略;如果过早关闭滑板会造成较大钢水损失,则需要重新平衡报警延时和动作条件。报警等级、延时、联锁以及是否允许自动动作,都应形成书面记录并经过批准。
第四步,要对投运初期进行复盘。应统计误报、漏报、报警滞后、人工旁路、滑板动作、传感器故障以及每次事件对应的工况。检测系统的价值,不只是显示一条报警,而是帮助钢厂逐步改进工艺和操作。
技术规格书中应写清楚什么
下渣检测项目的技术规格书,应描述具体应用,而不只是描述传感器。至少应包括:
- 检测位置、钢包和长水口布置;
- 预期流量范围和浇注周期;
- 传感器安装位置及环境防护;
- 可提供的PLC、SCADA、滑板和钢包称重信号;
- 报警、联锁和人工旁路原则;
- 响应时间和数据记录要求;
- 标定和验证方法;
- 维护空间和关键备件;
- FAT和现场测试条件;
- 对检测、误报和漏报的验收标准;
- 检测系统不可用时的备用操作。
技术文件不应直接写入“100%检测率”“零下渣”或固定比例的改善承诺,除非这些结论有明确测试方法、适用工况和现场基线支持。
常见问题
哪一种方法最适合钢包下渣检测?
没有一种方法适合所有钢厂。选择取决于下渣事件发生的位置、钢流是否可见、现场机械接口、响应时间要求,以及检测结果是用于报警、操作辅助还是自动关闭滑板。
振动式检测能直接测出下渣量吗?
通常不能。振动式系统识别的是钢水流动及其机械耦合结构的振动变化。要估算下渣量,需要针对具体钢包、出口和工艺建立标定关系,并配合合适的参照测量方法。
电磁检测和光学检测是一回事吗?
不是。电磁检测分析的是熔融材料经过传感器附近时引起的电磁响应变化;光学和红外检测观察的是钢流或出口区域的图像和辐射特征。两者的安装条件、故障模式和维护要求不同。
安装下渣检测系统后,是否可以替代规范的出钢和浇注操作?
不可以。检测系统只是工艺控制的一层。钢包状态、水口设计、流量控制、渣量控制、操作规程和设备维护仍然决定最终效果。检测系统的作用是支持工艺,而不是弥补长期不稳定的操作方式。
结语
钢包下渣检测本质上是一个工艺判断和过程控制问题。合适的方法,应当能够在真实工况下观察到与下渣相关的变化,在需要采取措施之前提供足够及时的信号,并且可以被维护、验证和接入现有控制系统。
光学、红外、电磁和振动方法都有适合自己的应用位置。钢厂不应只根据一个宣传参数进行选择,而应先定义检测事件、参照方法、安装条件,以及漏报和误报分别会带来什么后果。