
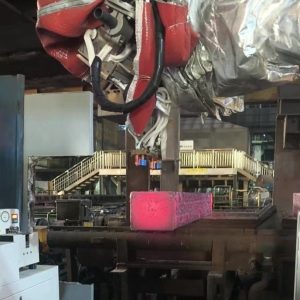
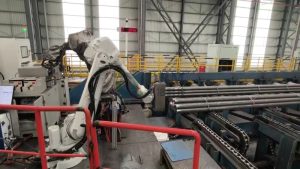
面向连铸、轧钢和钢材物流现场,为钢坯、板坯及圆棒建立清晰、稳定、可追溯的身份标识。钢坯、板坯及圆棒自动标记系统可根据钢材温度、截面形状、表面状态、生产节拍和后续识读要求,配置激光打标、耐高温标签自动贴附,或标牌自动打印后焊接至钢材等工艺。
设备可将工件到位检测、位置识别、自动执行、标记数据管理和结果识别整合在同一系统中。方案根据现场布局和工艺确定,可采用工业机器人、移动机构或专用执行机构,并与辊道、PLC及上位生产系统配合。
核心功能与技术优势
- 适配多种钢材形态:可面向钢坯、板坯和圆棒设计,支持端面、上表面或其他指定位置标记,执行机构和定位方式按工件形状配置。
多工艺柔性集成(刻码 / 贴标 / 焊牌):根据客户现场温度、后道工序及储存要求,自由配置高功率激光点阵/轮廓刻码、耐高温标签自动贴附或金属标牌高强度焊接。
高温极强适应性(1000°C+ 稳定识别):采用非接触式高能量纤维激光或专用耐高温金属标牌,标识代码可承受二次加热炉高温灼烧与长期室外堆存,字迹清晰可读。
2D/3D 机器视觉高精度引导:高帧率视觉相机实时捕捉高温钢坯/圆棒端面姿态、高低差与边框位置,毫秒级矫正刻码头或机器人动作轨迹,实现精准定位。
高危岗位无人化与本质安全:彻底将工人从连铸平台、出炉辊道等高温辐射与高噪音危险区域解放出来,实现标识作业的全自动无人工厂化运行。
MES/ERP 数据无缝闭环:与现场主控 PLC 及 MES 生产管理系统实时通讯,自动获取炉号、流号、钢种、规格及捆号等数据,生成标准化 2D DataMatrix 二维码与字符,确保 100% 质量追溯。
标识工艺对比与方案选型
| 标识工艺 | 适用场景与优势 | 适用温度范围 | 追溯码类型 |
| 激光直刻(Laser Marking) | 无耗材、零脱落风险,直接在钢坯端面雕刻深层字符与 2D 码,抗高温灼烧 | 室温 – 1000°C+ | 字符、二维码(DataMatrix)、条形码 |
| 自动贴标(Auto Tagging) | 标牌对比度极高,适合扫码枪快速远距离识别,自动贴附耐高温复合标签 | 室温 – 800°C | 高对比度二维码、一维码、文字信息 |
| 自动焊牌(Auto Tag Welding) | 采用储能点焊/气保焊将金属标牌牢固固定于端面,抗剧烈碰撞与长期堆存 | 室温 – 1000°C+ | 金属打码标牌(耐酸碱、抗氧化) |
1. 高温激光打标/激光刻码
机器人或专用移动机构带动激光打标头,在钢坯、板坯或圆棒的指定位置形成数字、字母、符号、汉字或二维码。根据工件形状和标记位置,可在端面或表面作业;对移动中的长板坯,可按工艺设计分段定位和多组标记。
针对圆棒端面等应用,现有方案采用三维视觉识别端面中心及距离,引导机器人完成定位;需要底色对比的方案,可先由机器人喷涂耐高温底漆,再进行激光标记。高温喷号系统还可由激光发生器、打刻头、冷却器、移动/对焦机构、控制系统及防护结构组成。激光头独立冷却,防护与隔热按现场热负荷设计。
打标后,可由高清工业相机采集图像,经字符定位、分割和识别后形成识别结果,保存至本地数据库或传至指定生产系统。系统也可根据项目需要识别钢坯头部、边缘或端面位置,并与辊道及生产数据联动。
2. 耐高温标签自动贴标
系统按钢材生产数据自动打印耐高温标签,并由贴标机构将标签粘贴到钢坯或板坯指定位置。设备可组合标签打印与供料、工件定位、自动贴附、贴附结果检测及数据记录功能。
标签材料、耐温等级、粘附方式、贴附时机和位置需要结合钢材温度、氧化皮、表面清洁度及后续冷却/加热流程进行确认。标签的可读时间、扫码方式和信息容量也应纳入现场验证。
3. 标牌自动打印与焊接(自动焊牌)
系统根据生产数据自动打印标牌信息,再由自动机构将标牌定位并焊接至钢坯或板坯指定位置。整套设备可包括标牌打印与供料、钢材定位、标牌抓取和放置、焊接执行、焊后检查及数据记录。
焊牌方案与标签贴附方案不同:焊牌使用标牌并通过焊接固定;贴标使用耐高温标签并通过粘附方式固定。标牌材质、尺寸、焊接位置和焊接工艺需按钢材规格及现场条件设计。
技术参数与规格指标
| 参数项目 | 技术指标 / 性能描述 |
| 适用产品 | 连铸方坯、板坯、圆坯、锻造圆棒、轧制重型棒材 |
| 适用钢坯/圆棒规格 | 方坯/板坯:150×150 mm – 400×400 mm+;圆棒/圆坯:Φ100 mm – Φ800 mm |
| 视觉定位精度 | ±1.0 mm(具备端面倾斜与高低差自适应补偿) |
| 单次标识周期 | 激光刻码:8 – 15 秒/件;贴标/焊牌:10 – 18 秒/件 |
| 激光器配置 | 工业级高功率光纤激光器(100W – 300W,配备水冷防尘光路防护套件) |
| 防护与冷却 | 刻码头与机器人末端配备气吹防尘、风冷/水冷循环及防热辐射护套 |
| 通讯接口 | PROFINET / Ethernet/IP / TCP/IP 等工业以太网协议 |
典型应用场景
连铸机出坯辊道区:对刚出连铸机的红热方坯、圆坯端面进行激光直刻或自动焊牌,记录流号与炉号。
加热炉入口与出炉线:在入炉前或出炉后对钢坯进行二维码标识,防止混钢并实现自动出入库管理。
特钢圆棒与锻件精整区:用于高附加值特钢圆棒端面的高清晰度激光刻码与数字化防错扫码复核。